


铝卷及金属表面喷底色后标识方案
禾森自动化 · 行业解决方案
先建立清晰的标识底色,再写入可追溯的信息。
适用场景
当金属表面反光、底色不均或粗糙,直接标识的对比度可能不足。局部喷底色后,再配合激光打标或喷码,可形成文字、批次号、条码或二维码。
- 铝卷:卷号、规格与批次信息,服务仓储识别及生产追溯。
- 钢坯与钢板:结合表面处理、底色和后续标识工艺,评估粗糙面及氧化层影响。
- 钢管与小型金属件:按空间、标识区域及使用环境选择涂层和喷码方式。
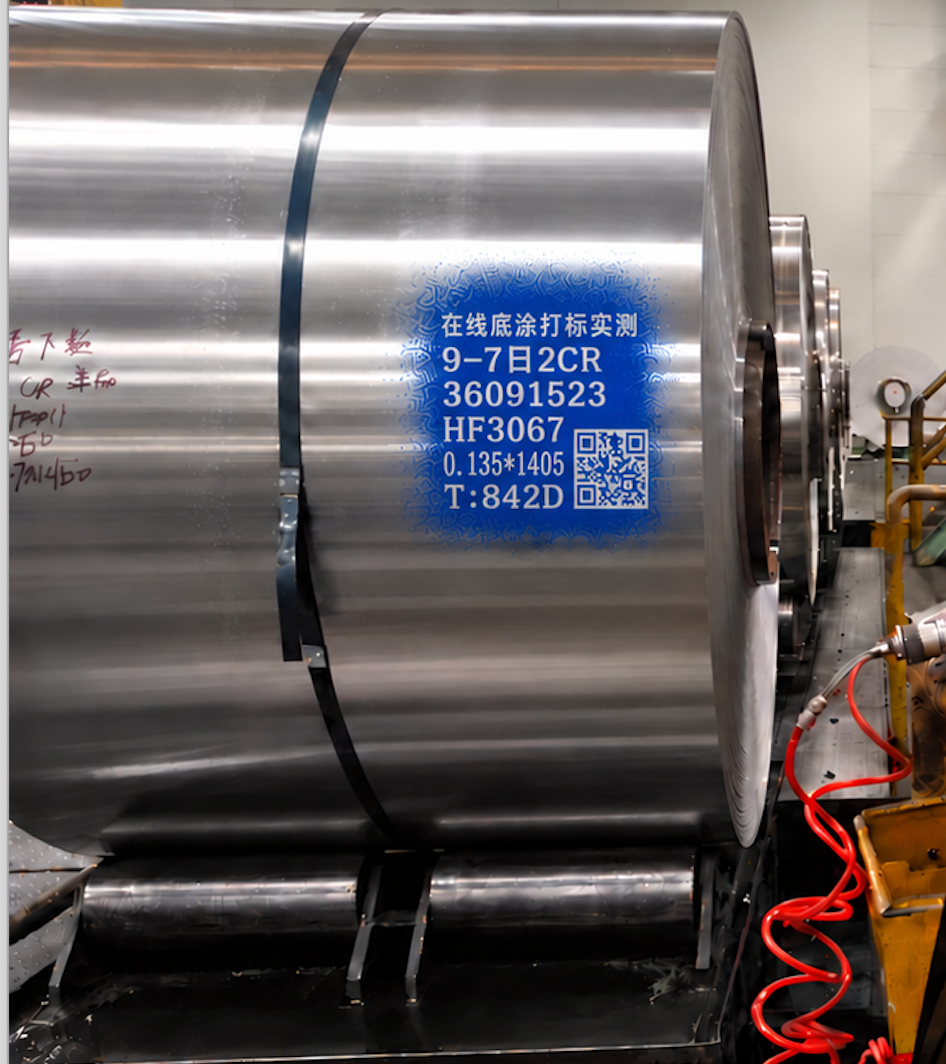
铝卷局部底色与标识效果,图片来自方案资料。
工艺流程
表面状态确认 → 定位喷底色 → 激光打标或喷码 → 可选读码校验
喷涂单元在指定区域形成底色,后续激光或喷码设备写入生产数据。根据涂层、基材与节拍安排工序衔接,可配置识别检测、报警与数据交互。薄壁或薄卷材料应先验证激光工艺对基材的影响。
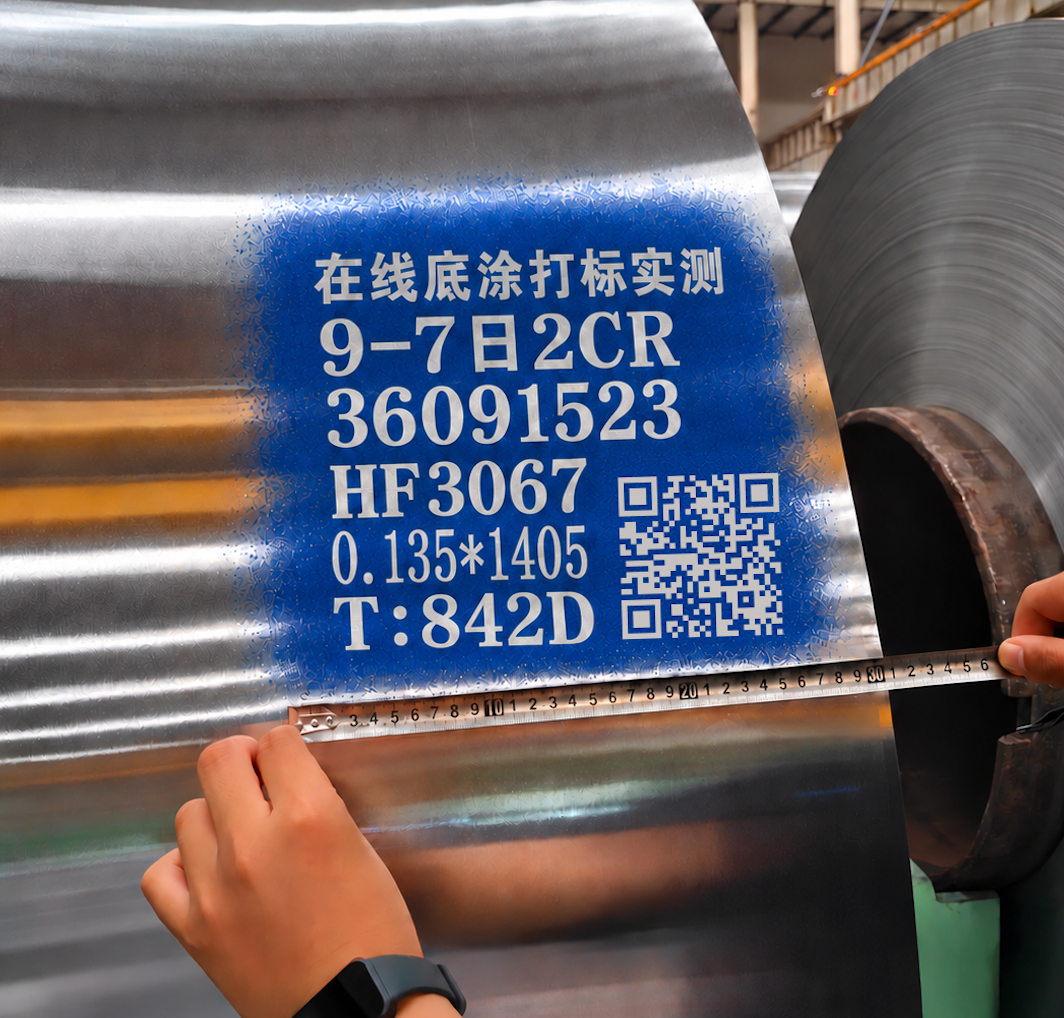
底色区域中的文字与二维码示例;实际对比度和可读性需结合样件验证。
系统配置
- 底色喷涂:循环供液、喷涂单元、喷涂区域与触发控制。
- 后续标识:按材料和涂层匹配激光或喷码设备。
- 产线集成:定位、输送同步、必要的表面处理与环境防护。
- 质量追溯:按项目选配条码/二维码检测和生产数据接口。
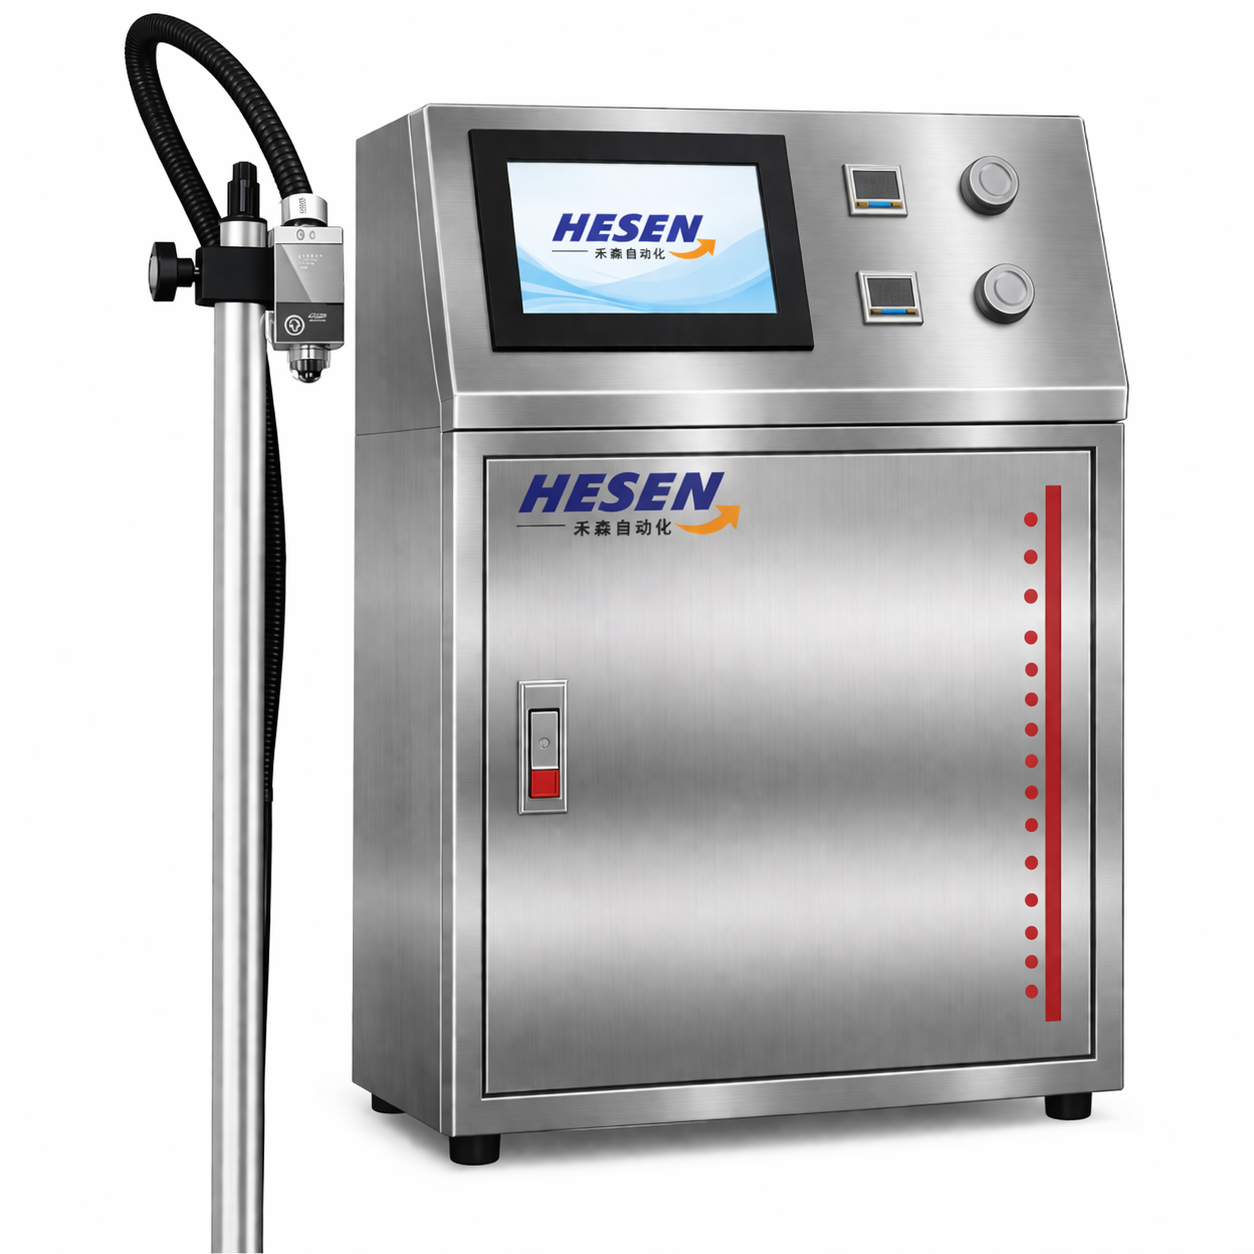
禾森喷涂设备示意;实际配置按工况确定。
选型前需确认
- 基材与表面:材料、温度、油污、氧化层与粗糙程度。
- 标识内容:字高、二维码尺寸、底色区域及保存周期。
- 工艺要求:附着力、耐磨、耐腐蚀及后续工序兼容性。
- 现场条件:可用空间、节拍、输送方式及数据来源。
不同涂层、材料与温度条件下的效果存在差异,需通过实际样件试验确定工艺及验收要求。

